


真空成形・圧空成形・シート成形の設計で失敗しないコツ
真空成形・圧空成形.comでは、プラスチックへの真空成形(真空成型)・圧空成形(圧空成型)の設計時の注意ポイントやプラスチック成形材料・材質の選定ポイント、コストダウンのポイント、後加工のポイント、型の選定のポイントなどプラスチックへの真空成形(真空成型)・圧空成形(圧空成型)等に関する失敗しないポイントのノウハウ・経験が多数ございます。
後加工のポイント
機器への取付部(ねじ止め部・ブラケット等)の加工について
困りごと
真空成形品に、機器への取付部(ねじ止め部・ブラケット等)を設けることはできますか?
解決策
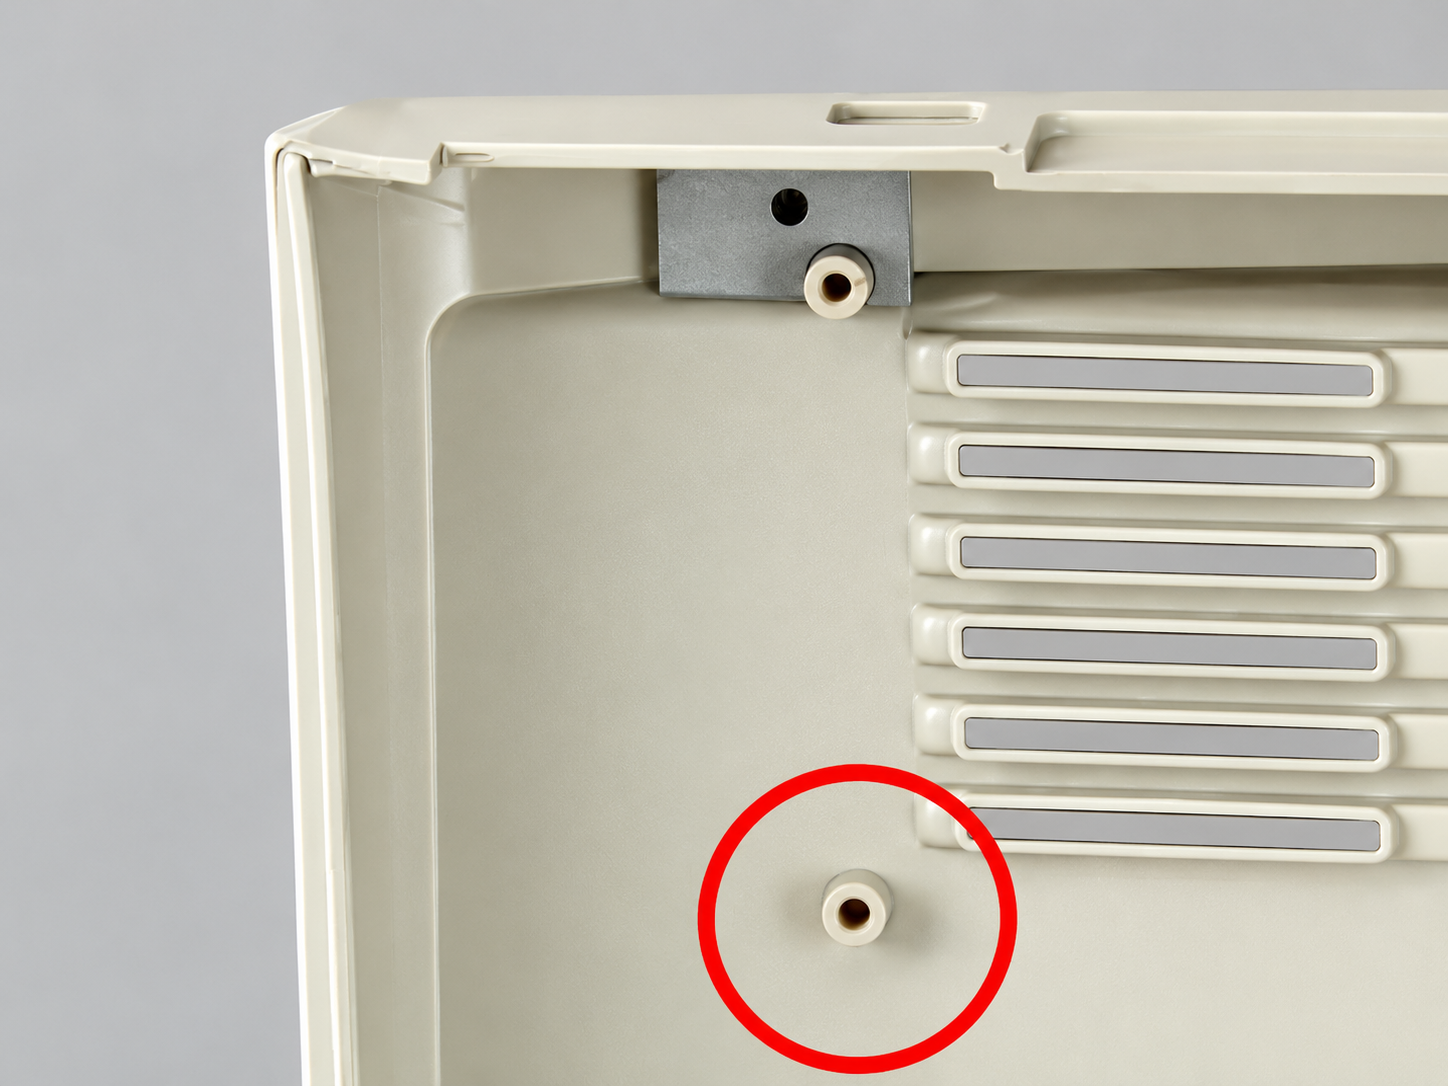
機器との取付部に樹脂ブロック等を接着することにより、型では反映できないボス・ねじ受け・ブラケットなどの取付機能を追加できます。
型だけでは取付部が作れない理由
真空成形は1枚のシートを型に沿わせて成形するため、射出成形のようにボス・リブ・ねじ受けを一体で成形することができません。また、成形品の肉厚は元のシート厚以下となるため、シート面に直接ねじを立てても十分なねじ込み長さや強度が確保できません。板金カバーを樹脂化する際、「溶接ナットやスタッドボルトをどう置き換えるか」が課題になるのもこのためです。
接着加工による取付部の追加
樹脂ブロックの接着
取付位置に樹脂ブロック(成形品と同系統の材料、または切削加工品)を接着し、タップ加工やインサートナットの圧入によってねじ受けを形成します。厚みを自由に設定できるため、必要なねじ込み長さと強度を確保できます。
ボス・リブ・ブラケットの接着
別途製作したボス、補強リブ、金属・樹脂ブラケットを接着し、機器本体への固定部や内部部品の取付座を設けます。
インサートナット・スタッドの固定
接着したブロックへのインサートナット圧入、または金属スタッド・ナットを直接接着固定する方法にも対応します。
接着方法の選定
材料・用途に応じて、溶剤接着などを使い分けます。透明材や外観面に影響を与えない方法もご提案できます。
設計時のポイント
接着面の確保:接着強度は接着面積に依存します。取付部周辺は平面またはゆるやかな曲面とし、ブロックの接着面を確保できる形状にしてください。
肉厚の確保:取付部は成形時に肉厚が薄くなりにくい位置に配置すると、接着部の強度が安定します。深絞りのコーナー部や底面など、肉厚が減少しやすい部位への配置は避けることをお勧めします。
荷重の考え方:接着部に引張やねじりの荷重が集中しないよう、ブロックの大きさ・位置・数で荷重を分散させます。重量物を支持する場合は、金属ブラケットの併用や成形品同士の接合による補強も検討します。
位置精度:ねじ穴位置は、成形後に基準を出してから接着・加工するため、組付け精度を確保できます。公差が厳しい場合は、治具を用いた接着で対応します。
取付先の機器の固定方法(ねじサイズ・本数・荷重・振動の有無)をお知らせいただければ、成形~接着・後加工まで一貫で最適な取付構造をご提案いたします。お気軽にご相談ください。
タグ: 樹脂の接着加工


